Hizmet
Makine veri toplama ve PLC/CNC entegrasyonu
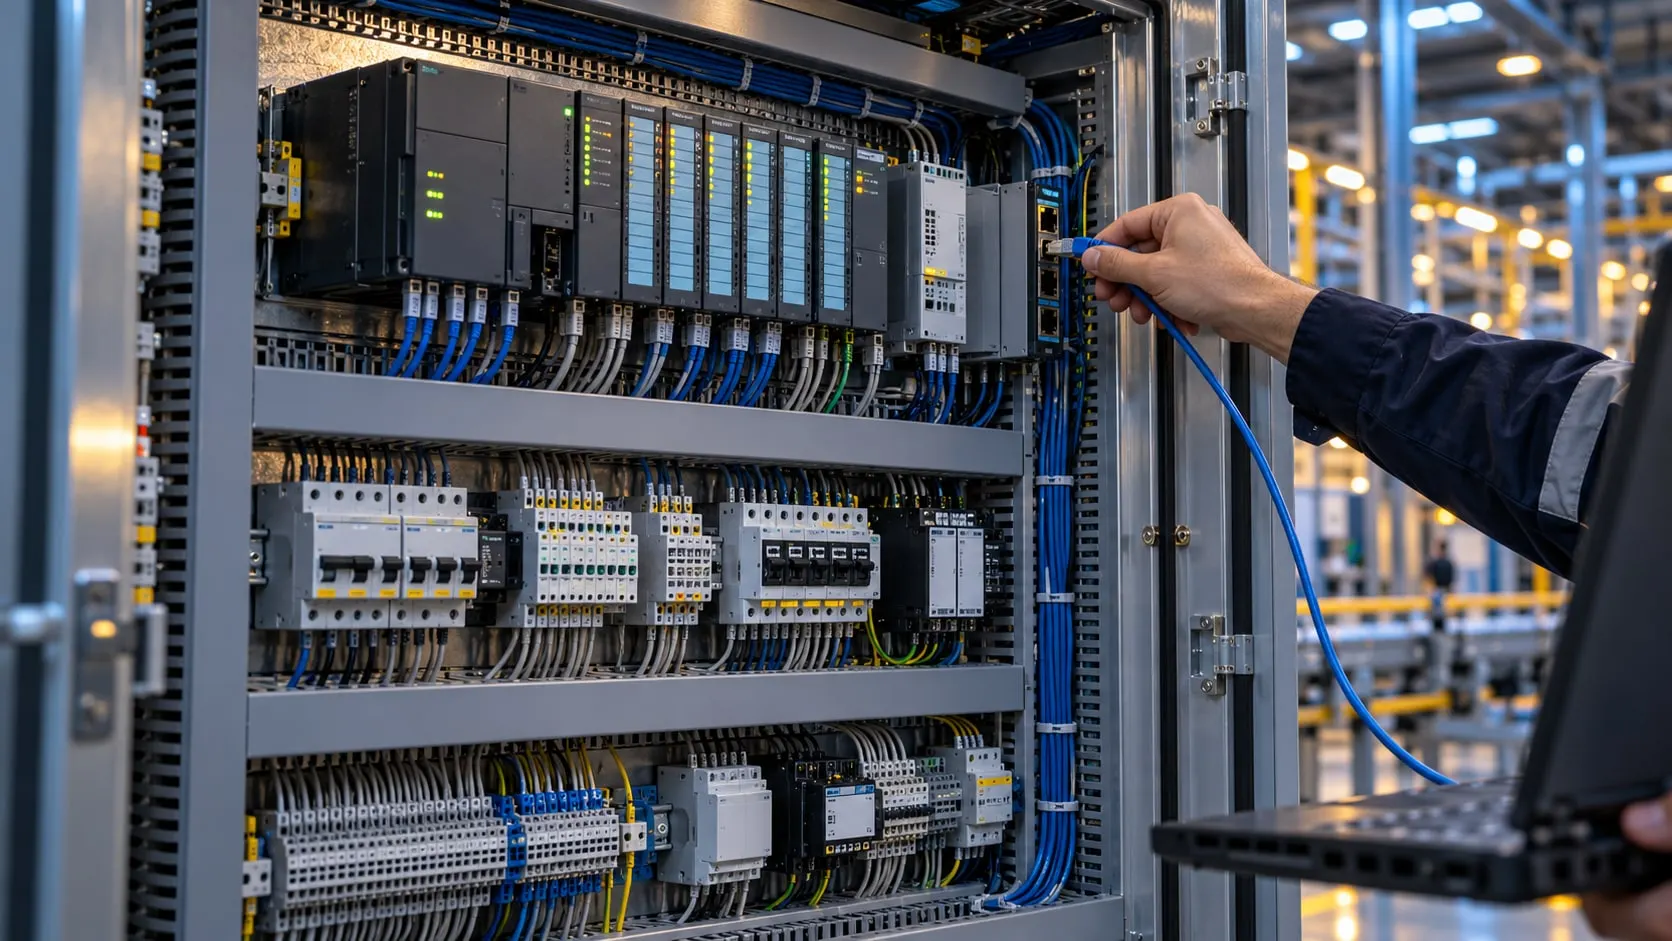
PLC, CNC ve robotlardan üretim verisini, makinenin kontrol programına dokunmadan okuyoruz. Veriler sahada geçici olarak saklanır, standart isimlerle düzenlenir ve MES, ERP ve üretim takip ekranlarına aktarılır.
Çalıştığımız şirketler
- Siemens
- Anadolu Isuzu
- BSH
- Tofaş
- Toyotetsu
- Martur
- Turkcell
- Vodafone
- Doğadan
- Pakmaya
- Bross
- Abdi İbrahim
- Nobel İlaç
- Plastimak
- Dalgıç Kalıp
- Barbaros Motor
- Magneti Marelli
- Rözmaş
- Sanel
Makine veri toplama; PLC, CNC, robot ve sayaçlardaki sinyalleri (çalışıyor/duruyor, parça sayacı, çevrim süresi, alarm, sıcaklık, enerji) zaman damgasıyla bir yazılım katmanına aktarmaktır. Çoğu fabrikada bu veri zaten makinenin içindedir. Asıl iş, onu farklı markalardan, farklı nesil kontrolörlerden ve parça parça büyümüş ağlardan güvenilir biçimde dışarı almaktır. Vardiya sonunda formlara veya Excel’e elle girilen üretim miktarları, duruşlar ve fire kayıtları eksik ya da hatalı olabilir.
VOLSOFT bir otomasyon firması değildir: PLC programı yazmaz, pano kurmaz, mevcut kontrol mantığını değiştirmez. Kontrolörlere kendi protokolleriyle (S7, EtherNet/IP, MC Protocol, FINS, FOCAS, OPC UA, Modbus) salt-okuma olarak bağlanırız. Yazma gerektiğinde, örneğin iş emri numarası ya da reçete göndermek için, bu yalnızca otomasyon sorumlusuyla birlikte tanımlanan ayrı bir veri alanına ve kayıt altında yapılır.
Toplanan veri DB10.DBW4 ya da D200 gibi ham adreslerle değil, tesis, hat, makine ve sinyal hiyerarşisinde anlamlı isimlerle modellenir. Her bağlantı Proxus üzerinden kurulur; ağ ya da sunucu kesildiğinde veri sahada tamponlanır ve bağlantı dönünce sırasıyla gönderilir. Bross’ta kurduğumuz makine veri toplama ve raporlama sisteminden sonra müşteri, Clutch değerlendirmesinde verimlilikte %15 artış bildirdi.
Ne yapıyoruz
Makine Veri Toplama
-
Salt-okuma bağlantı
PLC ve CNC’lere mevcut programa dokunmadan bağlanırız. Okuma aralıkları sinyal türüne göre ayrı belirlenir: durum bitleri ve sayaçlar sık, proses değerleri gerektiği kadar okunur, böylece kontrolörün haberleşme yükü kontrol altında kalır.
-
Karışık makine parkı
Siemens S7, Allen-Bradley, Mitsubishi MELSEC, Omron, Beckhoff, Fanuc ve Heidenhain gibi farklı marka ve nesil kontrolörler aynı projede ele alınır. Haberleşmesi olmayan eski makinelerde durum ve sayaç sinyali, tesisin elektrik ekibinin bağladığı bir giriş modülünden okunur.
-
Sinyal listesi ve tag isimlendirme
Hangi makineden hangi sinyalin, hangi birim ve anlamla okunacağı projenin başında yazılı bir sinyal listesine dönüşür. İsimler ISA-95 hiyerarşisine göre verilir; bir parça sayacı her ekranda ve raporda aynı adla, aynı anlamla görünür.
-
Duruş ve sayaç mantığı
Makine durumunu tek bir bitten değil; çalışma, alarm, manuel mod ve malzeme bekleme sinyallerinin birleşiminden türetiriz. Sayacın sıfırlanması, taşması ya da PLC’nin yeniden başlaması gibi sahada sık görülen durumlar yazılım tarafında ayrıca ele alınır.
-
Tamponlama ve zaman damgası
Veriler kaynağa yakın noktada zaman damgasıyla kaydedilir. Ağ kesintilerinde, ayrılan tampon kapasitesi ve saklama koşulları dahilinde korunur. Saat senkronizasyonu kurulumun parçasıdır; farklı saatlerle damgalanmış veri duruş analizini sessizce bozar.
-
OT ağına saygılı mimari
Toplama noktası OT ağında durur, IT ağına denetlenen tek bir geçişle bağlanır. PLC’ler doğrudan kurumsal ağa ya da internete açılmaz.
Proje nasıl ilerler
Saha keşfinden devreye almaya proje süreci
- 01
Saha keşfi ve envanter
Makineleri, kontrolör model ve firmware sürümlerini, ağ topolojisini ve erişim imkânlarını yerinde çıkarırız. Hangi sinyalin nerede durduğu otomasyon sorumlusu ve bakım ekibiyle birlikte belirlenir.
- 02
Sinyal listesi ve veri modeli
Her makine için adresler, birimler, okuma aralıkları ve isimler yazılı bir listede onaylanır. Bu liste, MES’te ve raporlarda kullanılacak veri modelinin temelidir.
- 03
Pilot hat
Önce bir hatta ya da birkaç makinede bağlantı kurulur; değerler HMI ekranı ve operatör gözlemiyle karşılaştırılarak doğrulanır. Sayaç ve duruş mantığı burada netleşir.
- 04
Yaygınlaştırma
Doğrulanan şablon diğer makinelere uygulanır. Aynı tip makineler aynı şablondan türetildiği için yeni makine eklemek bir konfigürasyon işine dönüşür.
- 05
Devir ve izleme
Bağlantı sağlığı, veri boşlukları ve tampon durumu izlenir. Sinyal listesi ve mimari doküman tesisin IT/OT ekibine teslim edilir.
Proxus ile
Tüm bağlantılar Proxus’un sürücü katmanıyla kurulur: Siemens S7, Allen-Bradley, MELSEC, Omron, Fanuc, Heidenhain, Beckhoff, OPC UA, Modbus, MTConnect ve benzeri 30 marka/protokol tek arayüzden yönetilir. Proxus müşterinin kendi sunucusunda çalışır. Ağ veya merkez sunucu bağlantısı kesildiğinde, yapılandırılmış yerel tampon sayesinde verilerin aktarım için bekletilmesini sağlar.
Proxus, VOLSOFT ekibinin geliştirdiği endüstriyel veri platformudur.
Sıkça sorulan sorular
Merak edilenler
PLC’den veri çekme nasıl yapılır?
PLC’den veri, kontrolörün desteklediği haberleşme protokolüyle ağ üzerinden okunarak çekilir: Siemens için S7, Allen-Bradley için EtherNet/IP, Mitsubishi için MC Protocol gibi. Okunacak adresler bir sinyal listesinde tanımlanır ve değerler zaman damgasıyla yazılım katmanına aktarılır. PLC programında mantık değişikliği gerekmez.
PLC veri toplama için PLC programını değiştirmek gerekir mi?
Genellikle hayır; veri mevcut adreslerden salt-okuma ile alınır. Bazı durumlarda, örneğin S7-1200/1500’de PUT/GET erişiminin açılması ya da sayacın PLC içinde hiç tutulmadığı makinelerde, otomasyon sorumlusunun küçük bir ayar yapması gerekir. Bu değişiklikleri biz yapmayız; neyin gerektiğini yazılı tarif eder, sorumlu ekiple birlikte doğrularız.
Eski makinelerden veri toplanabilir mi?
Evet, çoğu durumda. Haberleşme portu olan eski kontrolörlerde seri ya da eski Ethernet protokolleriyle okuma yapılır. Hiç haberleşmesi olmayan makinelerde çalışma ve sayaç sinyali bir giriş modülüyle alınır; fiziksel bağlantıyı tesisin elektrik ekibi ya da yetkili tedarikçisi yapar.
CNC tezgâhlardan hangi veriler alınabilir?
Fanuc ve Heidenhain gibi CNC kontrolörlerden çalışma modu, aktif program, spindle ve ilerleme değerleri, parça sayacı, alarmlar ve override bilgileri okunabilir. Hangi verinin erişilebilir olduğu kontrolör modeline ve açık seçeneklere bağlıdır; keşif aşamasında makine bazında netleşir.
Makine veri toplama projesi ne kadar sürer?
Süre makine sayısına, kontrolör çeşitliliğine ve ağ altyapısının durumuna bağlıdır; keşif görüşmesinde netleşir. Pilot hatla başlayıp doğrulanan şablonu yaygınlaştırmak takvimi öngörülebilir kılar.
İlgili sayfalar
İlgili hizmetler ve çözümler
- Çözüm Üretim İzleme ve Yönetim Sistemi PLC'den otomatik veriyle OEE, duruş, vardiya ve iş emri takibi yapan üretim takip sistemi. İnceleyin →
- Çözüm Makine Duruş Takibi Duruşları otomatik algılama, neden kodları, Pareto ve MTBF/MTTR raporları. İnceleyin →
- Teknoloji Siemens S7 PLC veri toplama Siemens S7-1200, S7-1500, S7-300 ve S7-400 PLC’lerden S7comm ya da OPC UA ile veri okuma. İnceleyin →
- Teknoloji Fanuc CNC veri toplama Fanuc Series 0i tezgâhlardan durum, program, parça sayısı ve alarm verisini ağ üzerinden okuma. İnceleyin →
- Sektör Plastik enjeksiyon Enjeksiyon makinelerinde çevrim süresi, kalıp değişimi, fire ve OEE takibi. İnceleyin →

Sonraki adım
Üretim verilerinizi nasıl değerlendirebileceğimizi konuşalım.
Tesisinizi, makinelerinizi ve hedefinizi anlatın. Entegrasyon mühendislerimizle görüşerek projenizin kapsamını birlikte belirleyin.



