Makine verisi
PLC'den veri nasıl okunur? Siemens, Allen-Bradley, Mitsubishi ve Omron için yöntemler
PLC'den veri nasıl okunur? Siemens S7, Allen-Bradley, Mitsubishi ve Omron için haberleşme yöntemleri, OPC UA ve Modbus seçenekleri ve güvenli veri toplama.
Volkan Alkılıç ·
Çalıştığımız şirketler
- Siemens
- Anadolu Isuzu
- BSH
- Tofaş
- Toyotetsu
- Martur
- Turkcell
- Vodafone
- Doğadan
- Pakmaya
- Bross
- Abdi İbrahim
- Nobel İlaç
- Plastimak
- Dalgıç Kalıp
- Barbaros Motor
- Magneti Marelli
- Rözmaş
- Sanel
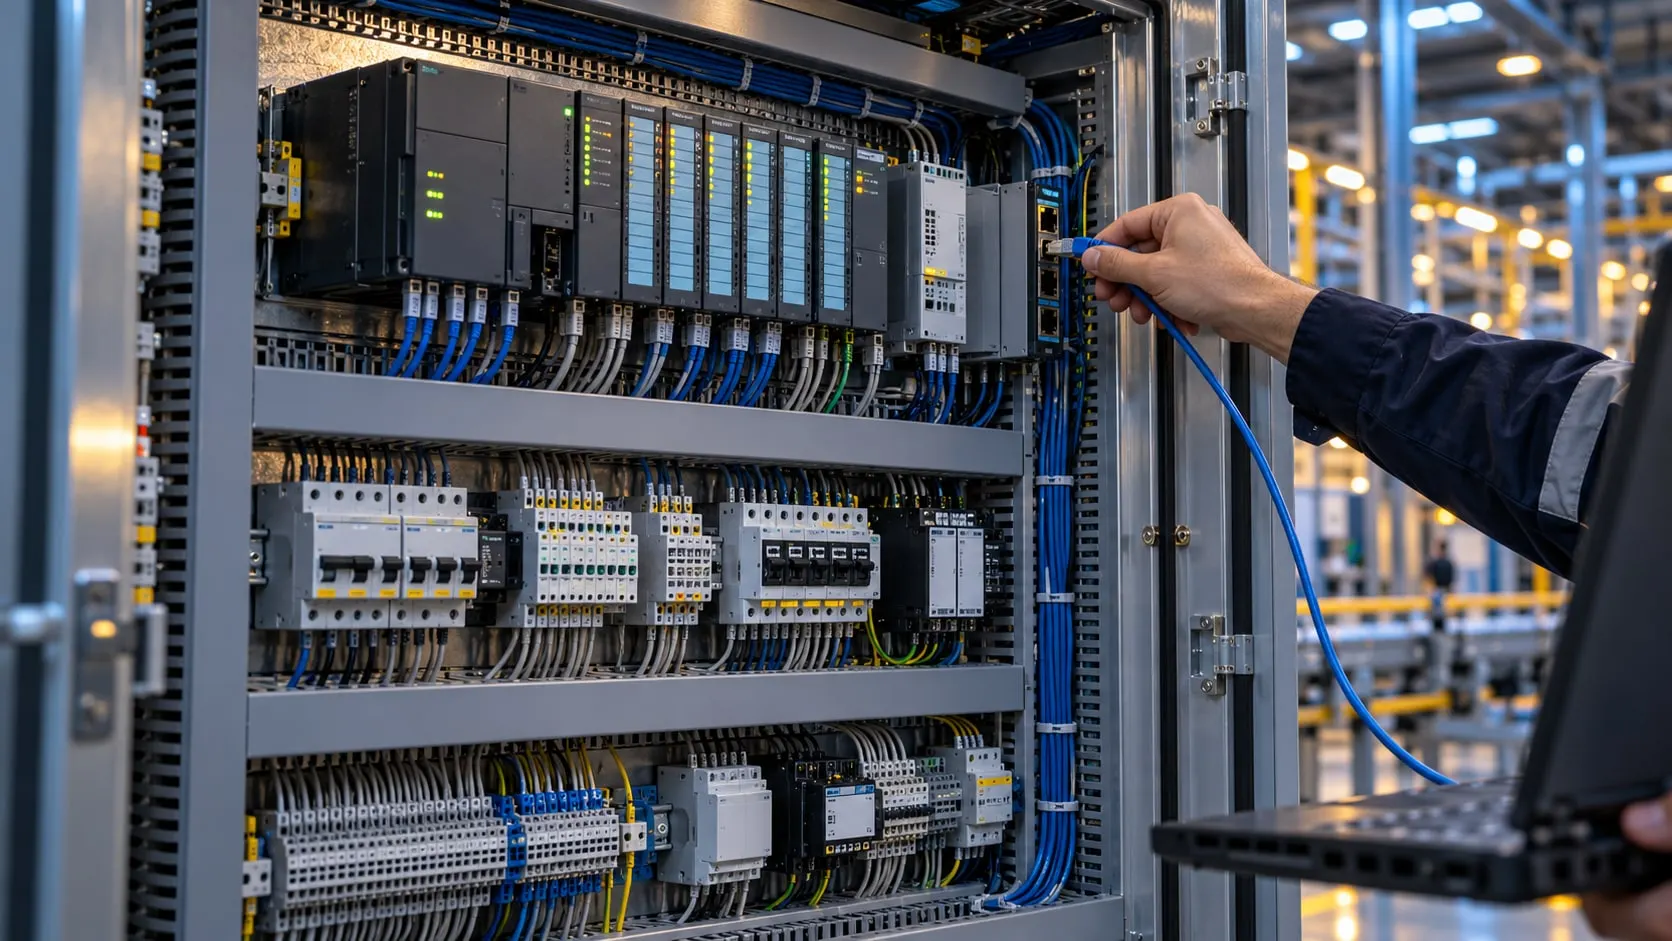
PLC’den veri, PLC’nin Ethernet ya da seri haberleşme portu üzerinden, markasının desteklediği bir protokolle salt-okuma yapılarak alınır. Siemens’te S7 protokolü ya da OPC UA, Allen-Bradley’de EtherNet/IP, Mitsubishi’de MC protokolü (SLMP), Omron’da FINS en yaygın yöntemlerdir; Modbus TCP ise birçok markada ortak seçenektir. Doğru yapılandırıldığında PLC programında değişiklik yapılmadan ve üretim durdurulmadan veri okunabilir; PLC’nin çalışması etkilenmez.
Bu rehberde Siemens, Allen-Bradley, Mitsubishi ve Omron PLC’lerden veri okuma yöntemlerini, okunabilecek verileri, veri tipi hatalarını ve eski makinelerde kullanılabilecek seçenekleri anlatıyoruz. Bu işlem, “PLC’den veri çekme”, “PLC’den veri alma” veya “PLC veri toplama” olarak da bilinir.
PLC’den neden veri okunur?
Makinenin çalışma durumu, üretilen parça sayısı, aktif alarmlar, sıcaklık ve basınç gibi bilgiler PLC’den okunabilir. Bu bilgiler elle kaydedildiğinde hem gecikmeler hem de eksik kayıtlar oluşur. Kısa duruşlar ve hız kayıpları çoğu zaman formlara işlenmez. PLC’den otomatik okunan veri ise şunların temelidir:
- OEE ve üretim izleme: çalışma, duruş ve adet bilgisinden otomatik OEE
- Makine duruş takibi: duruşun başladığı ve bittiği an, saniye hassasiyetinde
- Kestirimci bakım: akım, titreşim, sıcaklık gibi değerlerin eğilimi
- MES ve ERP’ye gerçekleşen üretim bilgisinin aktarılması
Hangi veriler okunur?
PLC’de binlerce adres olabilir; hepsini okumak gerekmez. İşe bir sinyal listesi hazırlayarak başlanır: hangi veri okunacak, PLC’deki adresi ne, veri tipi ve birimi ne olacak? Tipik bir sinyal listesi şu gruplardan oluşur:
| Grup | Örnek sinyaller | Ne için kullanılır |
|---|---|---|
| Makine durumu | Çalışıyor, duruyor, arızada, otomatik/manuel mod | Duruş takibi, kullanılabilirlik |
| Sayaçlar | Toplam adet, sağlam adet, hatalı adet, çevrim sayısı | Performans, kalite, iş emri takibi |
| Alarmlar | Aktif alarm kodu ya da alarm bitleri | Duruş nedeninin otomatik belirlenmesi |
| Proses değerleri | Sıcaklık, basınç, hız, akım, çevrim süresi | Proses izleme, kestirimci bakım |
| Ürün ve reçete | Aktif ürün kodu, reçete numarası, kalıp numarası | Doğru ideal çevrim süresi, izlenebilirlik |
Sinyal listesini hazırlamanın en güvenilir yolu, makinenin otomasyon projesindeki adres ve değişkenleri incelemektir. Otomasyon projesi yoksa PLC programının yedeği alınarak adresler incelenir. Bulunan sinyaller makine başında kontrol edilerek doğrulanır.
Siemens, Allen-Bradley, Mitsubishi ve Omron PLC’den veri okuma yöntemleri
| Marka ve seri | Yaygın yöntem | Dikkat edilecek nokta |
|---|---|---|
| Siemens S7-300 / S7-400 | S7 protokolü (S7comm), Ethernet ya da CP modülü üzerinden | Adresler mutlak (DB, M, I, Q) okunur |
| Siemens S7-1200 / S7-1500 | S7 protokolü (PUT/GET) ya da dahili OPC UA sunucusu | PUT/GET izni ve optimize blok erişimi ayarları |
| Allen-Bradley ControlLogix / CompactLogix | EtherNet/IP (CIP) ile etiket adından okuma | Etiket adları ve program/kontrolör kapsamı |
| Allen-Bradley MicroLogix / SLC 500 | PCCC (EtherNet/IP ya da DF1 seri üzerinden) | Dosya tabanlı adresleme (N7, F8 gibi) |
| Mitsubishi iQ-R / iQ-F / Q / L | MC protokolü (MELSEC Communication) ya da SLMP | Ethernet ayarlarında haberleşme portunun açılması |
| Omron CJ / CS / CP | FINS (UDP ya da TCP) | Düğüm (node) numaraları ve bellek alanları (D, W, H) |
| Omron NJ / NX | EtherNet/IP ile etiket erişimi, bazı modellerde OPC UA | Değişkenlerin ağa açık (publish) tanımlanması |
| Birçok marka ve cihaz | Modbus TCP ya da Modbus RTU | Register haritası ve byte/word sırası |
Siemens S7
Siemens PLC’lerden veri okumak için en yaygın yöntem, S7 protokolü üzerinden veri bloklarına (DB) ve bellek alanlarına erişmektir. S7-300 ve S7-400’de bu yöntem doğrudan çalışır. Siemens S7 serisinin yeni nesli olan S7-1200 ve S7-1500’de ise iki ayar önemlidir:
- PUT/GET erişimi: Cihaz ayarlarında “uzak ortaktan PUT/GET haberleşmesine izin ver” seçeneği açık olmalıdır.
- Optimize blok erişimi: Okunacak veri bloğunda optimize erişim açıksa mutlak adresle (DB10.DBD4 gibi) okuma yapılamaz. Ya bu blok için optimize erişim kapatılır ya da sembolik erişim sunan bir yöntem kullanılır.
Bu iki ayar makinenin çalışma mantığını değiştirmez; ancak PLC’ye yeni yapılandırmanın yüklenmesi gerekir. Bu nedenle değişiklikler otomasyon ekibiyle birlikte planlanmalı ve uygun bir planlı duruş sırasında uygulanmalıdır.
S7-1500 ve yeni firmware’li S7-1200 modellerinde dahili OPC UA sunucusu da vardır. Bu yöntemle optimize bloklardaki değişkenler de dahil olmak üzere verilere değişken adları üzerinden erişilebilir. OPC UA sunucusunun çalışması için Siemens’in çalışma zamanı lisansı gerekir; hangi değişkenlerin dışarı açılacağı da TIA Portal’da tanımlanır.
Allen-Bradley (Rockwell)
Allen-Bradley ControlLogix ve CompactLogix PLC’lerde veri EtherNet/IP üzerinden, CIP protokolüyle ve doğrudan etiket (tag) adıyla okunur. Ayrı bir adres tablosu hazırlamak gerekmez; “Line1_GoodCount” gibi bir tag adıyla veri okunabilir. Okuma için PLC programında değişiklik gerekmez. Etiketin kontrolör kapsamında mı, program kapsamında mı tanımlandığı okuma yolunu belirler.
Daha eski MicroLogix ve SLC 500 ailesinde adresleme dosya tabanlıdır (N7:0, F8:1 gibi) ve okuma PCCC komutlarıyla, Ethernet ya da DF1 seri bağlantı üzerinden yapılır.
Mitsubishi
Mitsubishi MELSEC PLC’lerde (iQ-R, iQ-F, Q ve L serileri) standart yol MC protokolü ya da onunla uyumlu SLMP protokolüdür. D (veri register’ı), M (dahili röle), X/Y (giriş/çıkış) gibi aygıtlar bu protokolle okunur. Veri okumadan önce PLC’nin Ethernet ayarlarından dış bağlantı için kullanılacak haberleşme portu açılmalıdır. Bu parametre değişikliği GX Works üzerinden yapılır.
Omron
Omron CJ, CS ve CP serilerinde en yaygın yöntem FINS protokolüdür; DM (D), W ve H gibi bellek alanları UDP ya da TCP üzerinden okunur. Ağdaki her cihazın bir FINS düğüm numarası vardır ve bu numaraların çakışmaması gerekir. Yeni nesil NJ ve NX serisinde değişkenler EtherNet/IP üzerinden etiket adıyla okunabilir; bunun için değişkenin ağa açık (publish) olarak tanımlanması gerekir. Bazı NJ/NX modelleri dahili OPC UA sunucusu da sunar.
Modbus TCP ve RTU
Modbus, markadan bağımsız en yaygın endüstriyel protokoldür. Birçok PLC, enerji analizörü, sürücü ve sensör Modbus TCP (Ethernet) ya da Modbus RTU (RS-485 seri) konuşur. Modbus’ta veri, register numaralarıyla okunur; bu yüzden cihazın register haritası gerekir. PLC’lerde Modbus sunucu işlevi çoğu zaman ayrıca etkinleştirilmeli ve hangi verinin hangi register’a yazılacağı tanımlanmalıdır.
OPC UA mı, PLC’nin kendi protokolü mü?
| PLC’nin kendi protokolü (S7, CIP, MC, FINS) | OPC UA | |
|---|---|---|
| PLC tarafında gereken | Genellikle küçük bir haberleşme ayarı | Dahili sunucu (ve lisansı) ya da harici OPC UA sunucusu |
| Adresleme | Çoğu markada adres tabanlı; Allen-Bradley ve Omron NJ/NX’te etiket tabanlı | Ad ve tip bilgisiyle, gezilebilir yapı |
| Güvenlik | Protokole göre değişir, çoğunda şifreleme yok | Kimlik doğrulama ve şifreleme desteği |
| Ne zaman uygun | Eski ve karışık marka makine parkı, hızlı başlangıç | Yeni nesil PLC’ler, standart ve güvenli bağlantı gerektiğinde |
İkisi birbirine rakip değildir. Bir fabrikada eski makinelerden kendi haberleşme protokolleriyle, yeni makinelerden ise OPC UA üzerinden veri alınabilir. Toplanan veriler tek bir platformda ortak bir veri modeline dönüştürülür.
Veri tiplerinde sık yapılan hatalar
PLC’den alınan verinin doğru yorumlanabilmesi için veri tipinin doğru tanımlanması gerekir. Sahada en sık karşılaşılan hatalar:
- Taşan sayaç: 16 bitlik bir INT sayaç belirli bir değere ulaşınca sıfırlanır ya da negatife döner. Toplam adet hesabında bu taşmanın dikkate alınması gerekir; uzun süre artan sayaçlar için DINT tercih edilir.
- Yanlış ondalık: REAL tipindeki bir sıcaklık INT olarak okunursa anlamsız bir sayı çıkar. Bazı PLC’lerde değer ölçeklenmiş tam sayı olarak tutulur (ör. 253, aslında 25,3 °C) ve ölçek katsayısının bilinmesi gerekir.
- Byte ve word sırası: Özellikle Modbus’ta 32 bitlik değerler iki register’a bölünür. Cihazın hangi sırayı kullandığı bilinmezse değerler tamamen yanlış okunur.
- Bit adresleri: Bir word içindeki bitin (ör. “makine arızada” biti) yanlış adresten okunması, duruş kayıtlarının fark edilmeden hatalı oluşmasına neden olur.
Bu yüzden her sinyal, ilk okumadan sonra makine başındaki gerçek değerle karşılaştırılarak doğrulanır.
Eski ve haberleşmesi olmayan makineler
Her makinede Ethernet bağlantısı bulunan yeni nesil bir PLC olmayabilir. Eski makineler için üç yol vardır:
- Seri haberleşme: S7-200 ve S7-300’de MPI/PPI, eski Allen-Bradley’de DF1 gibi seri protokoller bir protokol dönüştürücü ya da ağ geçidi (gateway) ile Ethernet’e taşınır.
- Ek haberleşme modülü: Bazı PLC’lere Ethernet ya da Modbus modülü eklenebilir.
- Dijital sinyal okuma: Hiç haberleşmesi olmayan makinelerde “çalışıyor” sinyali, sayaç darbesi ve arıza sinyali ayrı bir giriş modülüyle okunur. Duruş takibi ve adet sayımı için çoğu zaman bu kadarı yeterlidir.
Güvenli veri toplama: üretimi etkilemeden
PLC’den veri okurken temel kural, makinenin çalışmasını hiçbir şekilde etkilememektir:
- Salt-okuma: Veri toplama sistemi PLC’ye yazmaz; yalnızca okur. Yazma gerekiyorsa (ör. iş emri numarasını makineye göndermek) ayrıca tasarlanır ve otomasyon ekibiyle test edilir.
- Okuma sıklığı: Her sinyalin milisaniyede bir okunmasına gerek yoktur. Durum ve sayaçlar için saniye mertebesi çoğu zaman yeterlidir. Gereksiz sık okuma, PLC’nin haberleşme yükünü artırır.
- Bağlantı sayısı: PLC’lerin aynı anda kabul edebileceği haberleşme bağlantısı sınırlıdır. Her ekranın ve yazılımın PLC’ye ayrı ayrı bağlanması yerine, veriyi tek bir noktada toplayıp oradan dağıtmak gerekir.
- Ağ ayrımı: Makine ağı ile ofis ağı ayrılır; veri toplama yazılımı iki ağ arasında kontrollü bir köprü görevi görür. Bunun için veri toplama sahada, makineye yakın bir edge sunucuda çalıştırılır.
- Bağlantı kesintilerinde veri kaybını önleme: Ağ bağlantısı kesildiğinde veriler yerel olarak saklanmalı, bağlantı yeniden kurulduğunda aktarılmalıdır. Aksi halde raporlarda eksik kayıtlar oluşur.
VOLSOFT PLC’den veriyi nasıl okuyor?
Makine veri toplama projelerimizde süreç sinyal listesiyle başlar: hangi makineden hangi bilginin, hangi amaçla okunacağı netleştirilir. Ardından her PLC kendi protokolüyle ya da OPC UA ile salt-okuma yapılarak bağlanır ve her sinyal makine başında doğrulanır. Veri, Proxus platformu üzerinde fabrikadaki bir sunucuda toplanır, aynı modele dönüştürülür ve OEE, duruş takibi, MES ve ERP entegrasyonu için kullanılır. PLC programına dokunmayız; gereken haberleşme ayarlarını müşterinin otomasyon ekibiyle birlikte planlarız.
Sahadan: PLC bağlantısında sık gördüklerimiz
- Sinyal listesi projenin yarısıdır. Otomasyon projesi elinde olan bir tesiste sinyal listesi hızla çıkar. Proje yoksa PLC yedeğinden adresler incelenir ve her sinyal makine başında gözlemle doğrulanır; bu adımı atlamak, ilerleyen haftalarda yanlış sayaç ya da ters çalışan durum biti olarak geri döner.
- Ham adres yerine anlamlı isim. Toplanan veriyi DB10.DBW4 ya da D200 gibi adreslerle değil; tesis, hat, makine ve sinyal hiyerarşisinde anlamlı isimlerle modelliyoruz. Farklı marka PLC’lerden gelen veri böylece aynı raporda yan yana kullanılabilir.
- Salt-okuma ve tamponlama varsayılan. Veri toplarken PLC programına dokunmuyoruz. Her bağlantı Proxus üzerinden kurulur; ağ ya da sunucu kesildiğinde veri sahada tamponlanır ve bağlantı geldiğinde aktarılır.
- Projelerimizden: Anadolu Isuzu’da üretim ekipmanlarından ve enerji sistemlerinden veri toplandı; Bross’ta kurulan makine veri toplama ve raporlama sistemi üretimdeki bekleme sürelerini ve gecikmeleri izlemek için kullanıldı.
Sonuç
PLC’den veri okumak, doğru protokol ve doğru sinyal listesiyle üretimi etkilemeden yapılabilen bir iştir. Siemens’te S7 protokolü ya da OPC UA, Allen-Bradley’de EtherNet/IP, Mitsubishi’de MC protokolü, Omron’da FINS en yaygın yollardır; Modbus ise markadan bağımsız ortak dildir. Asıl emek, hangi verinin okunacağını netleştirmekte ve her sinyalin makinedeki gerçek değerle doğrulanmasındadır. Bu temel sağlam kurulduğunda OEE, duruş takibi ve MES aynı veri üzerinde güvenle çalışır.
Konuyla ilgili diğer rehberlerimiz: Üretim takip sistemi nedir, Kestirimci bakım nedir.
Makine parkınızdaki PLC’lerden nasıl veri alınacağını konuşmak isterseniz bir mühendisimizle görüşebilirsiniz.




