Çözüm
Makine Duruş Takip Sistemi ve Duruş Analizi
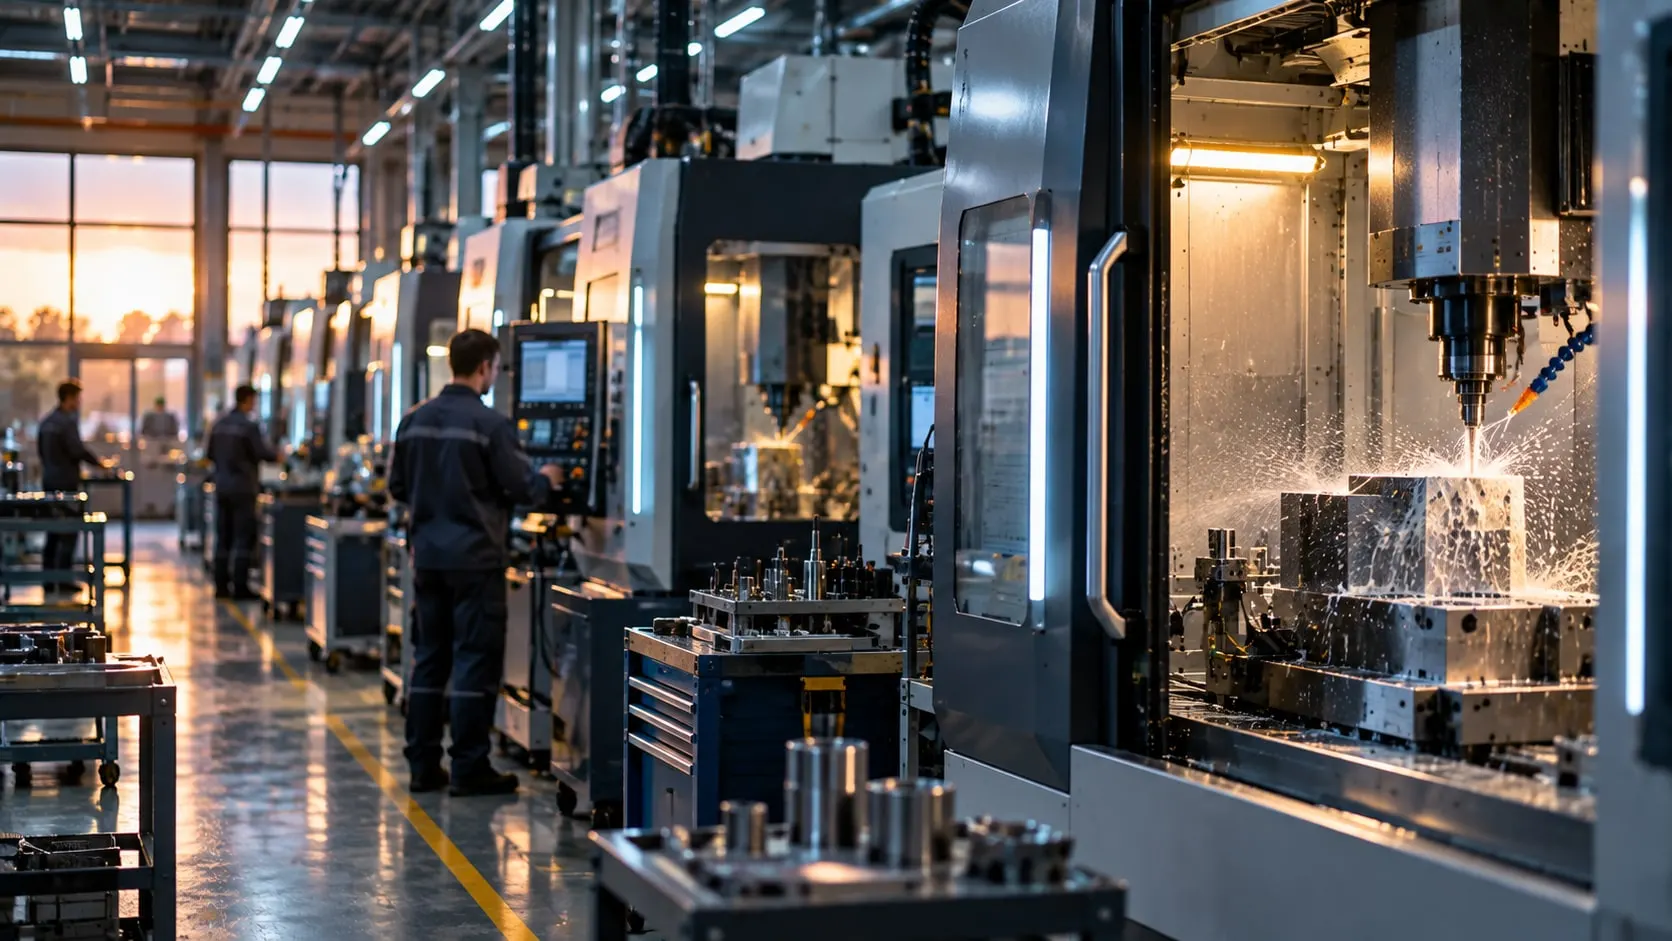
Duruşları makine sinyalinden otomatik yakalayan, nedenini sahada kaydeden ve kayıpları Pareto ile önceliklendiren makine duruş takip sistemini kuruyoruz.
Çalıştığımız şirketler
- Siemens
- Anadolu Isuzu
- BSH
- Tofaş
- Toyotetsu
- Martur
- Turkcell
- Vodafone
- Doğadan
- Pakmaya
- Bross
- Abdi İbrahim
- Nobel İlaç
- Plastimak
- Dalgıç Kalıp
- Barbaros Motor
- Magneti Marelli
- Rözmaş
- Sanel
Makine duruş takibi, makinenin ne zaman, ne kadar süre ve neden durduğunu kayıt altına alan sistemdir. Duruş takip formunda uzun arızalar yazılır, ama birkaç dakikalık ayar duruşları, malzeme beklemeleri ve mikro duruşlar kaybolur. Kısa süreli ancak sık tekrarlanan duruşlar, vardiya sonunda fark edilmeyen önemli üretim kayıplarına neden olabilir. Otomatik makine duruş takibi bu kayıpların ölçülmesini sağlar.
VOLSOFT duruşun başlangıç ve bitişini PLC ya da CNC sinyalinden otomatik alır, nedenini operatöre makinenin yanındaki panelden sorar. Neden kodu ağacını sizinle birlikte, sahada gerçekten kullanılabilecek sadelikte kurarız. Duruşlar planlı ve plansız olarak ayrılır, OEE'nin kullanılabilirlik bileşenine doğrudan bağlanır.
Bross'ta kurulan makine veri toplama ve raporlama sistemi, üretim boşluklarını ve gecikmeleri analiz etmek için kullanıldı; müşteri verimlilikte %15 artış bildirdi (Clutch değerlendirmesi). Duruş takibi de her projemiz gibi Proxus üzerinde çalışır.
Ne yapıyoruz
Makine Duruş Takibi
-
Otomatik duruş algılama
Makine sinyallerinden duruş başlangıcı ve bitişi otomatik kaydedilir. Kısa duruşlar ve uzun süreli duruşlar tesisin belirlediği kurallara göre sınıflandırılır; operatörden neden girişi istenen durumlar ayrıca tanımlanır.
-
Neden kodu ağacı
Mekanik arıza, elektrik arızası, ayar, kalıp/takım değişimi, malzeme bekleme, operatör yok, planlı bakım gibi kategoriler ve alt nedenler sahaya göre tanımlanır.
-
Planlı ve plansız ayrımı
Mola, planlı bakım ve üretim planı dışındaki süreler tesisin onayladığı OEE kurallarına göre sınıflandırılır. Planlanan üretim süresi ve çalışma süresi bu tanımlara göre hesaplanarak OEE’nin kullanılabilirlik bileşenine aktarılır.
-
Pareto ve trend analizi
Duruşlar makine, hat, vardiya ve neden bazında Pareto ile sıralanır; iyileştirme çalışmasının etkisi trendde görülür.
-
MTBF, MTTR ve bakım çağrısı
Arıza duruşlarından MTBF ve MTTR hesaplanır; operatör panelden bakım çağırdığında müdahale süresi de ölçülür.
Proje nasıl ilerler
Saha keşfinden devreye almaya proje süreci
- 01
Duruş tanımları
Duruşun hangi sinyalden algılanacağı, mikro duruş sınırı ve planlı duruş kategorileri üretim ve bakım ekipleriyle belirlenir.
- 02
Neden kodları
Mevcut duruş takip formları incelenir, sade ve sahada kullanılabilir bir neden kodu ağacı hazırlanır.
- 03
Bağlantı ve operatör paneli
Makineler bağlanır, operatör panelleri devreye alınır, neden girişleri birkaç vardiya boyunca sahada doğrulanır.
- 04
Raporlar ve iyileştirme döngüsü
Pareto, MTBF/MTTR ve vardiya raporları hazırlanır; düzenli kayıp toplantıları için veri hazır hale gelir.
Proxus ile
Duruş algılama Proxus kurallarıyla makine sinyali üzerinde çalışır; duruş olayları historian'da nedenleriyle saklanır ve OEE hesabına doğrudan girer.
Proxus, VOLSOFT ekibinin geliştirdiği endüstriyel veri platformudur.
Sıkça sorulan sorular
Merak edilenler
Makine duruş takibi nasıl yapılır?
Makine duruş takibi, duruşun başlangıç ve bitişinin PLC ya da CNC sinyalinden otomatik alınması ve nedeninin operatör tarafından makinenin yanındaki panelden seçilmesiyle yapılır. Süre makineden, neden insandan gelir. Böylece duruş takip formundaki tahmini süreler ortadan kalkar.
Duruş nedenleri nasıl sınıflandırılır?
Duruş nedenleri önce planlı ve plansız olarak ayrılır, ardından arıza, ayar, malzeme, takım/kalıp değişimi, operatör ve kalite gibi ana kategorilere ve alt nedenlere bölünür. Liste kısa ve anlaşılır tutulmalıdır; çok uzun listeler sahada yanlış seçime yol açar.
Mikro duruş nedir?
Mikro duruş, tek tek fark edilmeyecek kadar kısa ama sık tekrarlanan duruşlardır; sıkışma, sensör hatası veya küçük ayarlar tipik örneklerdir. Elle tutulan kayıtlarda neredeyse hiç görünmezler, otomatik veri toplamayla ortaya çıkarlar. OEE'de genellikle performans kaybı olarak ele alınırlar.
MTBF ve MTTR nedir, nasıl hesaplanır?
MTBF, iki arıza arasındaki ortalama çalışma süresidir ve toplam çalışma süresinin arıza sayısına bölünmesiyle bulunur. MTTR, arızayı gidermek için harcanan ortalama süredir ve toplam onarım süresinin arıza sayısına bölünmesiyle bulunur. Doğru hesap, duruşların otomatik ve nedenleriyle kaydedilmesini gerektirir.
Duruş takip formu yerine sistem kullanmak neden gerekir?
Form, duruşu sonradan ve tahmini süreyle kaydeder; kısa duruşlar ve vardiya içi tekrarlar kaybolur. Otomatik sistem her duruşu gerçek süresiyle kaydeder ve nedenini olay anında sorar. Böylece iyileştirme kararları ölçülmüş veriye dayanır.
İlgili sayfalar
İlgili hizmetler ve çözümler
- Hizmet MES ve OEE Kurulumu Makine verisinden otomatik OEE, duruş takibi, iş emri ve vardiya raporu veren üretim takip sistemi. İnceleyin →
- Hizmet Makine Veri Toplama PLC, CNC ve robotlardan kontrol programına dokunmadan, salt-okuma ile üretim verisi toplama. İnceleyin →
- Sektör Tekstil Örme, dokuma ve boyahanede makine verisi, iplik kopuşu duruşları ve verim analizi. İnceleyin →
- Sektör Otomotiv ve yan sanayi Pres, kaynak ve montaj hatlarında veri toplama, IATF 16949 izlenebilirliği ve OEE. İnceleyin →
- Teknoloji Fanuc CNC veri toplama Fanuc Series 0i tezgâhlardan durum, program, parça sayısı ve alarm verisini ağ üzerinden okuma. İnceleyin →

Sonraki adım
Üretim verilerinizi nasıl değerlendirebileceğimizi konuşalım.
Tesisinizi, makinelerinizi ve hedefinizi anlatın. Entegrasyon mühendislerimizle görüşerek projenizin kapsamını birlikte belirleyin.



