MES ve ERP
MES nedir, ne işe yarar? MES ile ERP farkı, işlevleri ve kurulum adımları
MES nedir, ne işe yarar? Üretim yönetim sisteminin işlevleri, ISA-95'teki yeri, MES ile ERP ve SCADA farkı ve bir fabrikada MES kurulumunun adımları.
Volkan Alkılıç ·
Çalıştığımız şirketler
- Siemens
- Anadolu Isuzu
- BSH
- Tofaş
- Toyotetsu
- Martur
- Turkcell
- Vodafone
- Doğadan
- Pakmaya
- Bross
- Abdi İbrahim
- Nobel İlaç
- Plastimak
- Dalgıç Kalıp
- Barbaros Motor
- Magneti Marelli
- Rözmaş
- Sanel
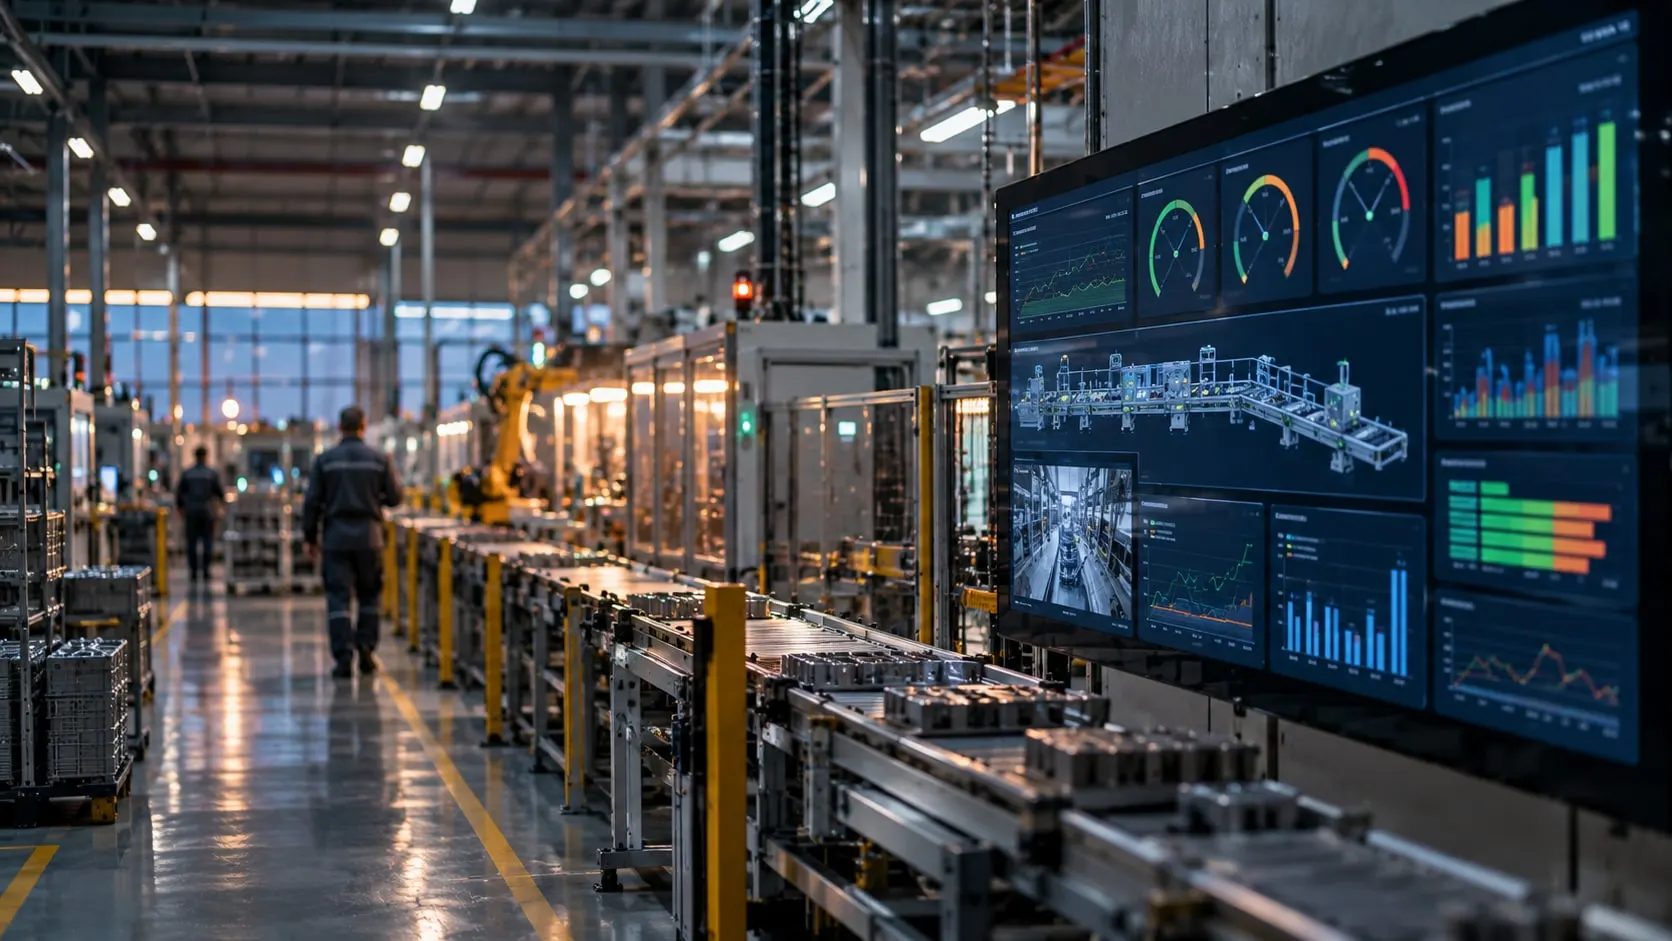
MES (Manufacturing Execution System), ERP’de planlanan üretimin fabrikada nasıl gerçekleştiğini anlık olarak yöneten ve kayıt altına alan yazılım katmanıdır. Hangi makinede hangi iş emrinin çalıştığını, kaç sağlam ve hatalı parça üretildiğini, makinenin ne zaman ve neden durduğunu, hangi partide hangi malzemenin kullanıldığını gösterir. ERP “ne üreteceğiz” sorusunu, MES “nasıl ürettik ve şu anda ne oluyor” sorusunu cevaplar.
Bu rehberde MES’in ne olduğunu, hangi işleri yaptığını, ERP ve SCADA’dan farkını, fabrikadaki yerini ve kurulum sürecini anlatıyoruz. Amacımız, fabrikanızın MES’e ihtiyacı olup olmadığını değerlendirmenize yardımcı olmak.
MES açılımı ve kısa tanımı
MES, Manufacturing Execution System ifadesinin kısaltmasıdır; Türkçede üretim yürütme sistemi ya da üretim yönetim sistemi olarak geçer. Fabrikalarda “üretim takip sistemi” veya “üretim takip programı” olarak bilinen uygulamalar, MES’in temel işlevlerini karşılar.
Kısaca MES:
- ERP’den gelen iş emrini makineye ve operatöre ulaştırır,
- gerçekleşen üretimi makine, iş emri ve vardiya bazında kaydeder,
- gerçekleşen miktarı, süreyi ve tüketimi ERP’ye geri bildirir.
MES yalnızca rapor sunmaz; üretim devam ederken karar almayı da kolaylaştırır. Örneğin duruş uzadığında uyarı verir, yanlış malzeme okutulduğunda işi durdurur, üretim hedefinin gerisinde kalan hattı vardiya bitmeden gösterir.
MES ne işe yarar? Temel işlevleri
MES’in kapsamını tanımlamak için en sık başvurulan kaynaklardan biri, MESA International’ın 1997’de yayımladığı “MESA-11” olarak bilinen on bir işlevdir. Her MES yazılımı bu işlevlerin tamamını sunmaz. Ancak bir ürünün hangi işlevleri karşıladığını değerlendirmek için bu liste kullanılabilir:
| İşlev | Sahada karşılığı |
|---|---|
| Kaynak tahsisi ve durum takibi | Makine, kalıp, aparat ve personelin anlık durumu |
| Detaylı çizelgeleme | İş emirlerinin makinelere sıralanması |
| İş emirlerinin sahaya aktarılması (dispatching) | İşin makineye ve operatöre iletilmesi |
| Doküman kontrolü | İş talimatı, reçete, çizim ve kontrol planının doğru sürümünün sahada olması |
| Veri toplama | Makineden sayaç, durum ve proses değerleri; operatörden duruş ve hurda nedeni |
| İşgücü yönetimi | Kim, hangi işte, ne kadar çalıştı |
| Kalite yönetimi | Ölçüm kayıtları, uygunsuzluklar, SPC |
| Proses yönetimi | Reçete ve proses parametrelerinin izlenmesi |
| Bakım yönetimi | Arıza kayıtları, planlı bakımlar, MTBF ve MTTR |
| Ürün ve parti izlenebilirliği | Hangi parti hangi hammaddeyle, hangi makinede üretildi |
| Performans analizi | OEE, planlanan–gerçekleşen, duruş Pareto’su |
Türkiye’deki üretim tesislerinde MES ihtiyacının neredeyse her zaman aynı üç maddeyle başladığını görüyoruz: veri toplama, duruş takibi ve OEE. İş emri takibi, kalite ve izlenebilirlik genellikle ikinci aşamada gelir. Bu sıranın nedeni basit: makinelerden güvenilir veri alınmadan kurulan iş emri veya kalite modülü, Excel’deki eksik kayıtları başka bir ekranda göstermekten öteye geçmez.
MES’in fabrika sistemleri arasındaki yeri: ISA-95 seviyeleri
Fabrikadaki sistemlerin birbirine göre yerini anlatmak için ISA-95 standardı (uluslararası karşılığı IEC 62264) kullanılır. Standart, üretim tesisini beş seviyede ele alır:
| Seviye | Ne olur | Tipik sistemler |
|---|---|---|
| 4 – İş planlama ve lojistik | Sipariş, stok, satın alma, maliyet, üretim planı | ERP (SAP, Logo, Mikro, Netsis) |
| 3 – Üretim operasyonları yönetimi | İş emrinin yürütülmesi, kayıt, kalite, bakım, izlenebilirlik | MES / MOM |
| 2 – Denetim ve izleme | Makine ve prosesin izlenmesi, alarmlar, operatör arayüzü | SCADA, HMI |
| 1 – Algılama ve kontrol | Sensör okuma, motor ve valf kontrolü | PLC, CNC kontrolörü |
| 0 – Fiziksel proses | Üretimin kendisi | Makine, hat, tank |
MES, Seviye 4’te yapılan üretim planlarıyla Seviye 1–2’den gelen makine verileri arasında bağlantı kurar. ERP gün ve vardiya bazında planlama yapar; PLC milisaniyelik süreçleri kontrol eder. MES ise üretimi dakika, iş emri ve parti bazında takip eder. Bu nedenle MES projelerinde iki temel bağlantı öne çıkar: sahada makinelerden veri toplama ve üst sistemlerle ERP entegrasyonu.
MES ile ERP farkı
En sık sorulan soru budur, çünkü iki sistem de “üretim” kelimesini kullanır ve birçok ERP’nin bir üretim modülü vardır.
| ERP | MES | |
|---|---|---|
| Temel soru | Ne, ne zaman, hangi kaynakla üretilecek? | Şu anda ne üretiliyor, nasıl gidiyor? |
| Zaman ölçeği | Gün, hafta, vardiya | Dakika, saniye, çevrim |
| Veri kaynağı | Siparişler, stok hareketleri, elle girilen fişler | Makine sinyalleri, operatör ekranları, barkod okumaları |
| Kullanıcı | Planlama, satın alma, muhasebe, yönetim | Operatör, vardiya amiri, üretim ve bakım mühendisi |
| Tipik çıktı | Üretim planı, maliyet, stok | OEE, duruş nedenleri, gerçekleşen miktar, parti kaydı |
ERP’nin üretim modülü iş emrini açar ve iş tamamlandığında gerçekleşen üretim miktarını kaydeder; ancak üretim sırasında makinede neler olduğunu takip etmez. Gerçekleşen miktar çoğu zaman vardiya sonunda elle girilir ve kısa duruşlar, hız kayıpları, hurdanın gerçek nedeni bu girişte kaybolur. MES, ERP’nin takip edemediği üretim sürecini görünür hale getirir.
ERP ile MES entegre edildiğinde iş emri ve reçete bilgileri ERP’den MES’e aktarılır. MES üretimi başlatır ve takip eder; gerçekleşen üretim miktarı, süre, hurda ve malzeme tüketimi bilgileri ERP’ye geri gönderilir. Logo, SAP ve Mikro gibi ERP’lerle bu akışın nasıl kurulduğunu ERP–MES entegrasyonu sayfamızda anlatıyoruz.
MES ile SCADA farkı
SCADA, makine ve proseslerin anlık olarak izlendiği, gerektiğinde müdahale edilebildiği sistemdir. Örneğin tank seviyesi, motor durumu ve alarmlar SCADA üzerinden izlenir. MES ise bu verileri üretim bilgileriyle ilişkilendirir: makine durduğunda hangi iş emri yürütülüyordu, hangi ürün ve parti üretiliyordu, hangi vardiya çalışıyordu?
Bir örnekle: SCADA, enjeksiyon makinesinin 14:05’te durduğunu ve 14:22’de yeniden başladığını gösterir. MES, bu 17 dakikanın hangi iş emrine yazıldığını, operatörün duruş nedeni olarak “kalıp değişimi” seçtiğini ve bunun o vardiyanın OEE’sini nasıl etkilediğini gösterir. İki sistem birbirinin yerini almaz; MES çoğu zaman SCADA’nın ya da doğrudan PLC’nin verisini kullanır.
Fabrikanızın MES’e ihtiyacı olduğunu gösteren işaretler
MES bir yazılım alımı değil, üretimin nasıl yönetildiğine dair bir karardır. Şu cümleler tesisinizde sık duyuluyorsa, bir üretim takip sistemi ya da MES ciddi bir kazanç getirir:
- “Vardiya raporundaki adet ile depoya giren adet tutmuyor.”
- “Makine neden durdu, kimse tam bilmiyor; formda hep ‘diğer’ yazıyor.”
- “OEE’yi Excel’de hesaplıyoruz ama kimse rakama güvenmiyor.”
- “Müşteri bir partinin hangi hammaddeyle üretildiğini sorunca kâğıtları karıştırıyoruz.”
- “Planlama, hattın gerisinde kaldığını ertesi gün öğreniyor.”
- “Her hat şefi kendi Excel’ini tutuyor, yönetim toplantısında rakamlar birbirini tutmuyor.”
Ortak nokta, verinin geç, eksik ya da elle toplanmasıdır. MES’in ilk görevi bu veriyi makineden otomatik ve doğru almaktır; geri kalan her şey bunun üzerine kurulur.
MES kurulumu nasıl yapılır? Adım adım
Bir MES projesinin başarısını yazılımın kendisinden çok, kurulumdan önce alınan kararlar belirler. Projelerimizde izlediğimiz sıra şöyledir:
- Hedef ve kapsam: Hangi sorunu çözeceğiz (duruş, izlenebilirlik, üretim planına uyum)? İlk aşamada hangi hatlar dahil edilecek? Tek bir pilot hatla başlamak riski azaltır ve kurulum süresini kısaltır.
- Tanımların yazılması: Planlı duruş nedir, ideal çevrim süresi ürün bazında kaçtır, hurda nasıl sayılır, duruş nedeni listesi hangi kalemlerden oluşur? Bu tanımlar üretim, bakım ve planlama ekipleriyle birlikte yazılı hale getirilir. Tanımı belirsiz bir OEE, kurulumdan sonra tartışma konusu olur.
- Makine bağlantısı: Sayaç, makine durumu ve gerekiyorsa proses değerleri PLC’den ya da CNC’den alınır. Siemens S7, Allen-Bradley, Mitsubishi, Omron, Fanuc gibi kontrolörlerden salt-okuma ile veri alınır; makinenin programına dokunulmaz.
- Operatör ekranları: Operatör yalnızca makinenin bilemeyeceğini girer: duruş nedeni, hurda nedeni, iş emri onayı. Ekran ne kadar sade olursa veri o kadar doğru olur.
- ERP entegrasyonu: İş emrinin ERP’den inmesi ve gerçekleşenin geri dönmesi bağlanır. İlk aşamada tek yönlü (yalnızca iş emri alma) başlamak da mümkündür.
- Paralel çalışma: Sistem pilot hatta bir süre mevcut kâğıt ya da Excel takibiyle birlikte çalışır. Farklar incelenir; çoğu zaman eski kayıttaki eksikler bu aşamada görünür hale gelir.
- Yaygınlaştırma: Doğrulanan yapı diğer hatlara taşınır, kullanıcılar kendi ekranlarında eğitilir.
VOLSOFT olarak MES ve OEE kurulumlarını Proxus üzerinde yapıyoruz: makine bağlantısı, duruş ve sayaç mantığı, alarmlar ve panolar aynı platformda çalışır, veri müşterinin kendi sunucusunda kalır. Ayrıntılar için MES ve OEE kurulumu sayfamıza bakabilirsiniz.
Sahadan: MES projelerinde sık gördüklerimiz
- Asıl ihtiyaç çoğu zaman görünürlüktür. “MES istiyoruz” diye başlayan görüşmelerin büyük kısmında ilk ihtiyaç, makinelerin ne zaman ve neden durduğunu görmektir. Bu yüzden projelere tam kapsamlı bir paketle değil; makine bağlantısı, duruş takibi ve OEE ile başlamayı öneriyoruz. Doğadan’da çay paketleme makineleri için kurduğumuz OEE izleme ve alarm sistemi böyle bir başlangıçtı; kestirimci bakım bir sonraki aşama olarak planlandı.
- Tanımlar yazılmadan kurulan OEE tartışma yaratır. Planlı duruşun ne olduğu ve ürün bazında ideal çevrim süresi baştan netleşmezse, sistem devreye girdiğinde konuşulan şey üretim değil rakamın doğruluğu olur. Bu tanımları üretim, bakım ve planlama ekipleriyle kurulumdan önce yazılı hale getiriyoruz.
- Operatör ekranı sade olmalı. Operatör yalnızca makinenin bilemeyeceği bilgiyi girer: duruş nedeni, fire nedeni, iş emri onayı. Duruş nedeni listesi uzadıkça “diğer” seçeneği büyür; kısa ve sahaya göre düzenlenmiş bir liste, verinin güvenilirliğini doğrudan artırır.
- Paralel çalışma eksikleri ortaya çıkarır. Sistem bir süre kâğıt ya da Excel takibiyle yan yana çalıştığında farkların çoğu, eski kayıtlarda görünmeyen kısa duruşlardan ve hız kayıplarından gelir.
MES seçerken sorulacak sorular
Ürün karşılaştırmasına geçmeden önce şu soruların cevabı net olmalı:
- Makinelerimden veri alabiliyor mu? Hangi PLC ve CNC markalarıyla, hangi protokollerle (OPC UA, Modbus, Siemens S7, MQTT) doğrudan konuşabiliyor? Eski makineler için ne öneriyor?
- ERP’mizle nasıl konuşuyor? Hazır bir bağlantı mı var, yoksa her şey özel yazılım mı? İş emri, reçete ve geri bildirim akışı nasıl kuruluyor?
- İnternet kesildiğinde ne oluyor? Fabrikadaki veri toplama ve operatör ekranları çalışmaya devam ediyor mu, veri kayboluyor mu?
- Tanımları kim değiştirebiliyor? Yeni bir duruş nedeni, yeni bir ürün ya da vardiya düzeni için tedarikçiye mi bağımlıyız?
- Veri kimin? Ham veriye kendi raporlama araçlarımızla erişebiliyor muyuz?
- Aşamalı başlanabilir mi? Tek hatla, tek modülle başlayıp büyütmek mümkün mü?
MES seçiminde bu soruların cevapları, yazılımın markasından daha önemlidir.
Sonuç
MES, ERP’nin planı ile makinenin gerçeği arasındaki boşluğu kapatan üretim yönetim katmanıdır. Faydası, büyük bir yazılım paketinden değil, makineden otomatik ve doğru gelen veriden doğar. Bu yüzden en sağlıklı başlangıç; net tanımlar, tek bir pilot hat ve makine bağlantısıdır. OEE, duruş takibi ve iş emri takibi bu temel üzerine kurulur; kalite ve izlenebilirlik ihtiyaç doğdukça eklenir.
Konuyla ilgili diğer rehberlerimiz: MTBF ve MTTR nasıl hesaplanır.
Tesisinizde nereden başlamanın mantıklı olduğunu konuşmak isterseniz bir mühendisimizle görüşebilirsiniz.




